
La perspectiva de un jefe de equipo de montaje
En una planta de producción, mantener a todos ocupados no siempre significa que el trabajo esté avanzando como debería. Los empleados pueden cumplir con sus tareas y las máquinas funcionar durante todo el turno, pero los pedidos aun así pueden sufrir retrasos. A veces faltan componentes, otras veces el trabajo se acumula entre operaciones o el equipo tiene que esperar instrucciones para continuar.
Cuando esto sucede, es fácil pensar que hay que trabajar más rápido. Sin embargo, antes de buscar una solución, conviene entender qué está pasando en el proceso completo.
Desde mi perspectiva como jefe de equipo de montaje (Lead Hand), esta es una de las razones por las que el Mapeo del Flujo de Valor, conocido como VSM (Value Stream Mapping), puede ser una herramienta útil. Permite observar cómo se relacionan las diferentes etapas de producción y detectar problemas que no siempre son visibles cuando analizamos cada puesto de trabajo por separado.
1. Mirar más allá de cada puesto de trabajo
Cada operación forma parte de una secuencia. Lo que ocurre en una estación puede afectar directamente a la siguiente. Si una operación produce más rápido de lo que la siguiente puede procesar, el resultado puede ser una acumulación de productos en proceso. Si faltan componentes, incluso un equipo preparado para trabajar puede quedarse esperando.
Por eso, es importante distinguir entre la eficiencia de una operación individual y el rendimiento del sistema completo. Una estación puede cumplir sus objetivos sin que eso signifique que el pedido avance a tiempo.
El reto no consiste únicamente en hacer que cada operación sea más rápida, sino en identificar qué impide que el producto avance con fluidez desde el inicio hasta el final del proceso.
2. ¿Qué nos permite ver el VSM?
El Mapeo del Flujo de Valor representa visualmente cómo se desplazan los materiales y la información a través de un proceso de producción. Puede mostrar la secuencia de operaciones, los tiempos de ciclo, los inventarios entre etapas, los tiempos de espera y la manera en que se planifica y controla el trabajo.
Uno de los aspectos más importantes es la diferencia entre el tiempo dedicado a transformar un producto y el tiempo total que tarda en recorrer el proceso.
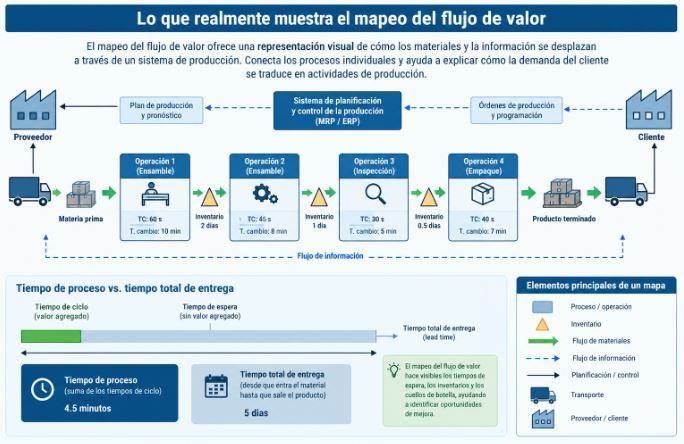
Por ejemplo, un producto puede necesitar unas pocas horas de trabajo efectivo, pero permanecer varios días esperando entre operaciones. Si solo medimos cuánto tarda cada empleado en completar su tarea, podríamos pasar por alto una parte importante del problema.
El VSM ayuda a identificar estas diferencias y a establecer una referencia para mejorar. El mapa del estado actual muestra cómo funciona el proceso en la realidad, mientras que el mapa del estado futuro representa cómo nos gustaría que funcionara. La comparación entre ambos permite identificar oportunidades de mejora.
Naturalmente, el mapa solo será útil si refleja lo que realmente sucede. Para ello, necesitamos observar el trabajo y utilizar datos fiables, en lugar de basarnos únicamente en suposiciones.
3. El valor de la experiencia del jefe de equipo
Quienes trabajan directamente en producción suelen conocer detalles que no siempre aparecen en los procedimientos o los informes. Un jefe de equipo puede observar dónde se producen interrupciones, qué dificultades se repiten y qué situaciones obligan a los empleados a cambiar la forma prevista de realizar su trabajo.
Por ejemplo, un trabajador puede tener que buscar una herramienta, reorganizar los materiales para liberar espacio o esperar una aclaración antes de continuar. Cada situación puede parecer pequeña, pero cuando se repite, consume tiempo y afecta al ritmo de trabajo.
Estas observaciones son importantes durante un ejercicio de VSM. El jefe de equipo no tiene que conocer todas las causas ni resolver cada problema por su cuenta. Su contribución consiste en aportar información práctica sobre lo que sucede durante el turno y ayudar a que las personas responsables puedan investigar las causas.
La experiencia de los operarios, junto con los conocimientos de ingeniería, planificación, calidad y gestión de materiales, permite obtener una visión más completa del proceso.
4. Observar el trabajo antes de sacar conclusiones
En Lean Manufacturing, el término Gemba se refiere al lugar donde se realiza el trabajo. En el contexto del montaje, significa ir al área de producción, observar las operaciones y hablar con las personas que las realizan.
En lugar de asumir que conocemos todas las dificultades, podemos seguir el recorrido de un producto y plantearnos algunas preguntas:
- ¿Por qué operaciones tiene que pasar?
- ¿En qué puntos se producen esperas?
- ¿Hay materiales o herramientas que no están disponibles cuando se necesitan?
- ¿Qué información hace falta para continuar?
- ¿Dónde se acumulan los productos en proceso?
Las respuestas deben basarse, siempre que sea posible, en observaciones y datos concretos.
También es importante distinguir entre un problema ocasional y uno recurrente. Un componente que llega tarde una vez puede ser una excepción. Si ocurre repetidamente, quizá sea necesario revisar la planificación, el sistema de reabastecimiento o la comunicación entre las áreas involucradas.
Registrar estos acontecimientos ayuda a identificar patrones y evita que las decisiones se tomen únicamente a partir de impresiones individuales.
5. El flujo de información también forma parte de la producción
Los materiales no son el único elemento que necesita avanzar correctamente. La información también debe llegar a las personas adecuadas en el momento oportuno.
Un equipo puede tener los componentes y el personal disponibles, pero no poder continuar porque falta una instrucción actualizada, hay dudas sobre la revisión de un plano o no está claro qué pedido debe tener prioridad.
Por esta razón, el VSM también puede ayudar a examinar cómo se liberan las órdenes de producción, cómo se comunican los cambios de ingeniería y cómo se coordinan las prioridades con la disponibilidad de materiales.
Los planes de producción pueden cambiar debido a problemas de calidad, retrabajos, fallos de equipos o necesidades urgentes de los clientes. Estos cambios no siempre se pueden evitar, pero una comunicación clara puede reducir la confusión y ayudar al equipo a responder de manera más organizada.
Para un jefe de equipo, comprender estas conexiones es importante porque debe convertir el plan de producción en actividades concretas para su equipo. Cuando la información no está clara, resulta más difícil organizar el trabajo y utilizar el tiempo disponible de manera eficaz.
6. Del mapa a la mejora continua
El VSM no debería terminar cuando se completa el diagrama. Su verdadero valor está en utilizar lo aprendido para mejorar el proceso.
Una vez identificados los problemas, el equipo puede analizar cuáles necesitan atención prioritaria, qué áreas deben participar y cómo se puede comprobar si una solución funciona.
Las mejoras no tienen que ser grandes para resultar útiles. En algunos casos, puede ser necesario revisar la ubicación de los materiales; en otros, mejorar la comunicación de las prioridades o establecer una forma más clara de informar sobre componentes faltantes.
Después de implementar un cambio, conviene observar los resultados y compararlos con la situación inicial. Si el problema continúa, será necesario revisar las causas y considerar otras alternativas.
También es importante actualizar el mapa cuando cambian las condiciones de producción. Un proceso que funciona de una manera hoy puede ser diferente dentro de unos meses debido a nuevos productos, cambios en la demanda o modificaciones en la organización del trabajo.
La participación de los empleados es fundamental en este proceso. Quienes realizan las tareas diariamente pueden aportar ideas valiosas, especialmente cuando se les escucha y pueden comprobar que sus sugerencias se toman en consideración.
Conclusión
El Mapeo del Flujo de Valor permite comprender mejor cómo funciona una planta de producción y dónde existen oportunidades para mejorar. Para un jefe de equipo de montaje, representa una forma de conectar lo que ocurre durante el turno con el rendimiento del proceso completo.
La mejora de la producción no depende exclusivamente de la ingeniería, la planificación o la dirección. También necesita la participación de las personas que realizan y coordinan el trabajo diariamente.
Un Lead Hand quizá no controle todas las etapas del proceso, pero puede ayudar a identificar dificultades, aportar observaciones y facilitar la comunicación entre las áreas involucradas.
Al final, una planta productiva no es simplemente aquella en la que todos están ocupados. Es aquella en la que las personas cuentan con lo necesario para hacer su trabajo y los productos pueden avanzar con la calidad requerida, evitando esperas y esfuerzos innecesarios.
Para conseguirlo, primero debemos entender cómo funciona el proceso y después trabajar juntos para mejorarlo.
Referencias,
- Rother, M., & Shook, J. (2003). Learning to see: Value-stream mapping to add value and eliminate muda (Version 1.3). Lean Enterprise Institute.
- Womack, J. P., & Jones, D. T. (2003). Lean thinking
- Ohno, T. (1988). Toyota production system: Beyond large-scale production. Productivity Press.
- Liker, J. K. (2021). The Toyota way: 14 management principles from the world’s greatest manufacturer (2nd ed.). McGraw Hill.
 Mario Quiceno
Ingeniero mecánico y de manufactura de la Universidad Autónoma de Manizales, certificación PMI en Gestión de Proyectos y MBA de la Universidad del Valle. Coloborador Senior para Infocorrosion. Certificado en cursos de recubrimiento en polvo de Olds College de Alberta, Canada y Udemy. Presentador sobre calidad en recubrimientos en polvo en el Powder Coating Conclave 2023 en New Delhi, India.