
Cuando se habla de ergonomía en el ámbito manufacturero, normalmente pensamos primero en el factor seguridad y formulamos mentalmente preguntas como: ¿es el puesto de trabajo seguro?, ¿es el método de levantamiento adecuado?, ¿el operario trabaja en una postura incómoda o realiza movimientos repetitivos? La ergonomía también puede tener un impacto directo en la forma en que se fabrica un producto.
Un puesto de trabajo mal diseñado puede obligar al operario a caminar más de lo necesario, realizar movimientos incómodos, trabajar con mayor esfuerzo o buscar constantemente herramientas y materiales. Esto afecta la eficiencia en aspectos como: El tiempo de ciclo, aumentar la posibilidad de errores y provocar retrabajos. Por eso, la ergonomía no debería verse únicamente como un tema de seguridad sino como una variable que puede influir en la calidad, la productividad y el desempeño del proceso. La ergonomía debe formar parte de las conversaciones sobre calidad y mejora continua.
Ergonomía y desempeño en la manufactura
La ergonomía constituye otra variable importante ya que las personas forman parte de los procesos de manufactura. La manufactura está influenciada por numerosas variables como:
- la capacidad del equipo,
- la disponibilidad de materiales,
- el diseño del proceso,
- la destreza del operario,
- la calidad.
- y los métodos de trabajo.
Analizando un puesto de trabajo de ensamblaje donde el operario debe alcanzar repetidamente componentes situados por encima de la altura de los hombros. Es posible que esta actividad no provoque una lesión de inmediato, pero sí puede aumentar el cansancio. A medida que este aumenta los movimientos pueden volverse más lentos, la atención disminuye y la probabilidad de cometer errores aumenta. La resultante puede derivar en problemas de productividad y calidad.
Debemos entonces evaluar los procedimientos como:
- ¿puede el operario realizar la tarea de manera segura?
- Y ¿puede realizarla de forma constante, eficiente y con el mínimo esfuerzo innecesario?
El movimiento no siempre aporta valor
Lean Manufacturing identifica los desperdicios, y el movimiento innecesario como formas clásicas de desperdicio. Cuando un operario camina varios metros para buscar un componente, gira repetidamente para acceder a las herramientas, se agacha para recoger material del suelo o se estira para alcanzar objetos en un puesto de trabajo extenso, está realizando movimientos que no transforman el producto. No significa que todo movimiento sea un desperdicio, lo importante es si el puesto de trabajo se ha diseñado para minimizar los movimientos innecesarios.
Por ejemplo, un operario de montaje instala diez componentes en cada unidad. Si el operario debe girarse por cada componente, los movimientos individuales pueden parecer insignificantes. Pero, al repetirse cientos de veces por turno se transforma en tiempo y esfuerzo físico. Si las piezas son pequeñas no sería un problema detectable, pero si las piezas son pesadas y de un tamaño significativo, esto generaría agotamiento, disminución de velocidad de producción y a lo mejor podría afectar la calidad. Las mejoras ergonómicas pueden respaldar las mejoras Lean. Acercar las herramientas y los componentes al punto de uso permite reducir los movimientos, simplificar la secuencia de trabajo y facilitar el cumplimiento del trabajo estandarizado.
El cansancio es una variable de la producción
La fatiga o el cansancio se puede tomar como una cuestión de seguridad, pero también puede afectar al rendimiento de la producción. Cuando los trabajadores sufren desgaste físico o mental durante el turno, su capacidad para mantener el mismo ritmo y nivel de concentración puede disminuir. Esto influye el tiempo de ciclo, la calidad y la consistencia en los resultados, esta relación es importante en las operaciones de ensamblaje repetitivas. Una tarea puede resultar fácil de realizar, pero puede volverse exigente cuando se repite cientos de veces.
La evaluación ergonómica debe tener en cuenta las siguientes variables:
- la frecuencia,
- la duración,
- la fuerza,
- la postura,
- el alcance,
- la repetición,
- y no limitarse a considerar si un movimiento concreto parece difícil.
Es importante incluir al operario en el diseño del puesto de trabajo, sus comentarios y sugerencias son de gran importancia.
Ergonomía y calidad
Calidad es otra área en la que la ergonomía puede tener un impacto directo. Es decir, cuando los operarios deben trabajar en posiciones incómodas, tienen poca visibilidad, deben moverse para alcanzar herramientas o aplicar una fuerza excesiva, la probabilidad de error aumenta. Supongamos que, en un puesto de trabajo de ensamblaje, la herramienta es difícil de posicionar por diferentes circunstancias como acceso limitado, un ángulo inapropiado o debe estirarse o agacharse el resultado puede ser un componente mal instalado y se detecte durante la inspección. Como suele pasar, se culpa al operario, pero haciendo un análisis más profundo revelaría un mal diseño del puesto de trabajo. Uno de los principios importantes de Lean Manufacturing dice: Antes de culpar a la persona, examine el proceso.
Ergonomía y tiempo de ciclo
La ergonomía del puesto de trabajo puede influir directamente el tiempo de ciclo que es una de las métricas de fabricación más visibles. Consideremos un puesto de trabajo donde los movimientos innecesarios añaden tres segundos a cada unidad. Si el operario produce 100 unidades por turno, eso equivale a cinco minutos de movimiento adicional. Si este mismo desperdicio se produce en varios puestos de trabajo, el efecto acumulado puede llegar a ser significativo. Las mejoras ergonómicas deben evaluarse no solo en función de la reducción de lesiones, sino también por su posible impacto en el tiempo de ciclo y en la capacidad del proceso.
Diseño de la estación de trabajo en función del proceso
Una buena estación de trabajo debe diseñarse en función del proceso, y no del espacio disponible. Los componentes y herramientas de uso frecuente deben colocarse al alcance de la mano. Los materiales deben presentarse de manera que faciliten la secuencia de trabajo prevista. Los artículos pesados o que se manipulan con frecuencia deben ubicarse de forma que se minimice la necesidad de levantarlos o de estirarse innecesariamente.
La gestión visual también puede ser de gran ayuda. Disponer de ubicaciones claramente identificadas para las herramientas y los componentes reduce el tiempo de búsqueda y facilita la detección de condiciones anómalas. El objetivo no es crear una estación de trabajo costosa o compleja. En muchos casos, cambios relativamente sencillos pueden generar mejoras significativas.
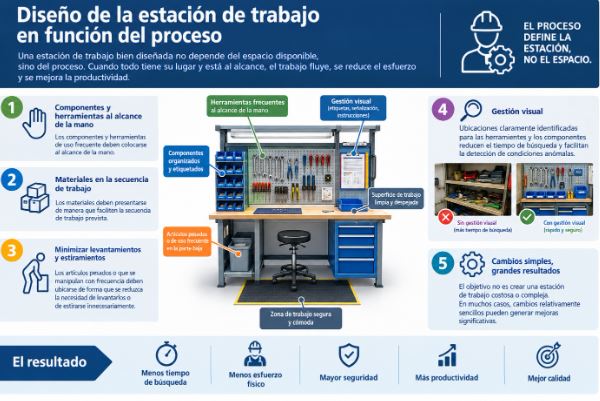
Algunos de los ejemplos que son muy comunes son:
- Acercar el soporte de componentes al operario.
- Elevar un contenedor para reducir la necesidad de agacharse.
- Cambiar la ubicación de una herramienta para evitar estiramientos excesivos.
- Modificar la orientación de un dispositivo de sujeción.
- Mejorar la iluminación en un punto crítico de inspección.
- Implementar un método más eficaz para presentar los componentes pequeños.
Estos cambios parecen sin importancia, pero la mejoría en la producción suele ser el resultado a la que se refiere la ideología de la mejora continua donde “muchas pequeñas mejoras pueden lograr resultados asombrosos”.
El operario como fuente de información para el departamento de ingeniería
Uno de los recursos de información más valiosos sobre los procesos de producción es la persona que realiza el trabajo a diario. Esta persona es la indicada para mejorar ergonómicamente el procedimiento y sus protocolos. El operario sabe dónde están las dificultades, conocen los componentes, las herramientas y el material. Se verán claramente donde hay procesos y herramientas difíciles o incomodas de usar, donde se acumula el material, y que movimientos son innecesarios. En Lean se define este principio como “Genchi Genbutsu” que se traduce en acudir al lugar de los hechos para comprender la situación real. Los ingenieros deben observar el proceso en el lugar donde se realiza el trabajo (Gemba) y analizar como el operario completa el ciclo de trabajo. Hacer preguntas. Identificar movimientos repetitivos. Detectar soluciones improvisadas o métodos alternativos. Es importante anotar que cuando un operario desarrolla una solución improvisada, puede estar indicando una falla en el diseño del puesto del trabajo.
Ergonomía y mejora continua
Las condiciones ergonómicas deben revisarse como parte de la mejora continua porque:
- Los procesos cambian.
- Los productos cambian.
- Los volúmenes de producción cambian.
- Se introducen nuevas herramientas y equipos.
- Los empleados tienen diferentes niveles de experiencia y capacidad física.
Se debe combinar la observación ergonómica con actividades Lean. Los Gemba, auditorías de 5S, revisiones de trabajo estandarizado, eventos kaizen y proyectos de mejora de procesos.
Debemos sentarnos y analizar:
- ¿Realiza el operario estiramientos innecesarios?
- ¿Es adecuada la altura de trabajo?
- ¿Están los componentes de uso frecuente al alcance de la mano?
- ¿Se inclina o gira el operario de forma repetitiva?
- ¿Facilita el puesto de trabajo la secuencia de trabajo estandarizado?
- ¿Podría un dispositivo o herramienta sencilla reducir el esfuerzo físico?
- ¿Genera fatiga o inconsistencia el proceso actual?
Resolver estas preguntas permite identificar oportunidades de mejora antes de que se conviertan en problemas de seguridad o calidad. La ergonomía debe formar parte de la ingeniería de fabricación. Cuando los ingenieros evalúan un nuevo puesto de trabajo, línea o proceso, las consideraciones ergonómicas deben incorporarse durante la fase de diseño, y no añadirse una vez que han surgido los problemas. El objetivo debe ser crear un proceso seguro, eficiente, repetible y práctico para las personas que lo llevan a cabo.
Conclusión
A veces se considera la ergonomía como una responsabilidad independiente que compete principalmente al departamento de seguridad. Esa perspectiva es demasiado limitada. La ergonomía puede influir en el tiempo de ciclo, los movimientos, la fatiga, la calidad, el retrabajo, el rendimiento y la estabilidad del trabajo estandarizado. Por consiguiente, está directamente relacionada con el desempeño de la fabricación.
Las mejores mejoras ergonómicas a menudo no son complicadas. Surgen de observar el proceso, escuchar a los operarios, identificar movimientos innecesarios y rediseñar el puesto de trabajo para facilitar la labor. Para los ingenieros y supervisores de manufactura, la lección es sencilla: no consideren la ergonomía únicamente como una cuestión de seguridad en la tarea. Pregúntense si el proceso permite a las personas realizar su trabajo de manera segura, consistente, eficiente y con el mínimo esfuerzo innecesario. Un proceso de manufactura no debería obligar a las personas a compensar las deficiencias de un mal diseño. El proceso debe diseñarse para facilitar la labor de quienes lo operan.
Cuando se integran la seguridad, la ergonomía, la calidad, la productividad y la mejora continua, la ergonomía deja de ser un mero requisito de seguridad para convertirse en lo que realmente puede llegar a ser: una variable de manufactura y una fuente de ventaja competitiva.
Referencias
- Dennis, P. (2017). Lean production simplified: A plain-language guide to the world’s most powerful production system (3rd ed.). CRC Press.
- International Organization for Standardization. (2021). ISO 11228-1:2021: Ergonomics—Manual handling—Part 1: Lifting, lowering and carrying. ISO. ISO
- Liker, J. K. (2021). The Toyota way: 14 management principles from the world’s greatest manufacturer (2nd ed.). McGraw-Hill.
- Ohno, T. (1988). Toyota production system: Beyond large-scale production. Productivity Press.
- Rother, M. (2009). Toyota kata: Managing people for improvement, adaptiveness, and superior results. McGraw-Hill. McGraw Hill
- U.S. Department of Labor, Occupational Safety and Health Administration. (n.d.). Ergonomics. OSHA.
- Podcasts
- Giraldo Cardona, S. (2022, November 2). Las claves ocultas de la excelencia operacional [Podcast episode]. In Equipos que llegan a la Luna. Spotify.
 Mario Quiceno
Ingeniero mecánico y de manufactura de la Universidad Autónoma de Manizales, certificación PMI en Gestión de Proyectos y MBA de la Universidad del Valle. Coloborador Senior para Infocorrosion. Certificado en cursos de recubrimiento en polvo de Olds College de Alberta, Canada y Udemy. Presentador sobre calidad en recubrimientos en polvo en el Powder Coating Conclave 2023 en New Delhi, India.